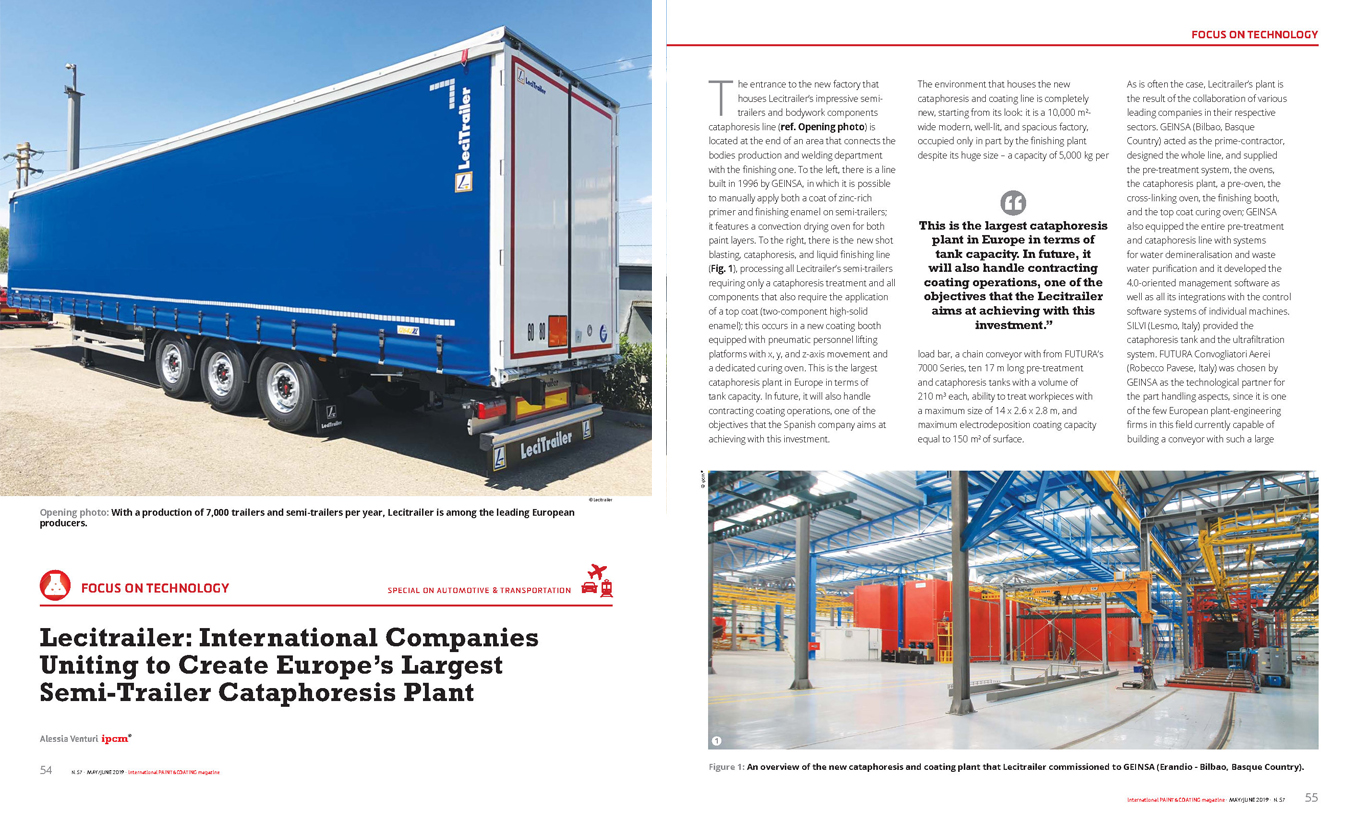
LeciTrailer a débuté ses activités dans le secteur de la fabrication de semi-remorques en 1990 et est depuis devenu le leader incontesté du marché espagnol et une marque de référence sur le marché européen. Avec un quota de marché supérieure à 22 %, LeciTrailer produit annuellement plus de 6 600 véhicules, dont 54 % sont exportés.
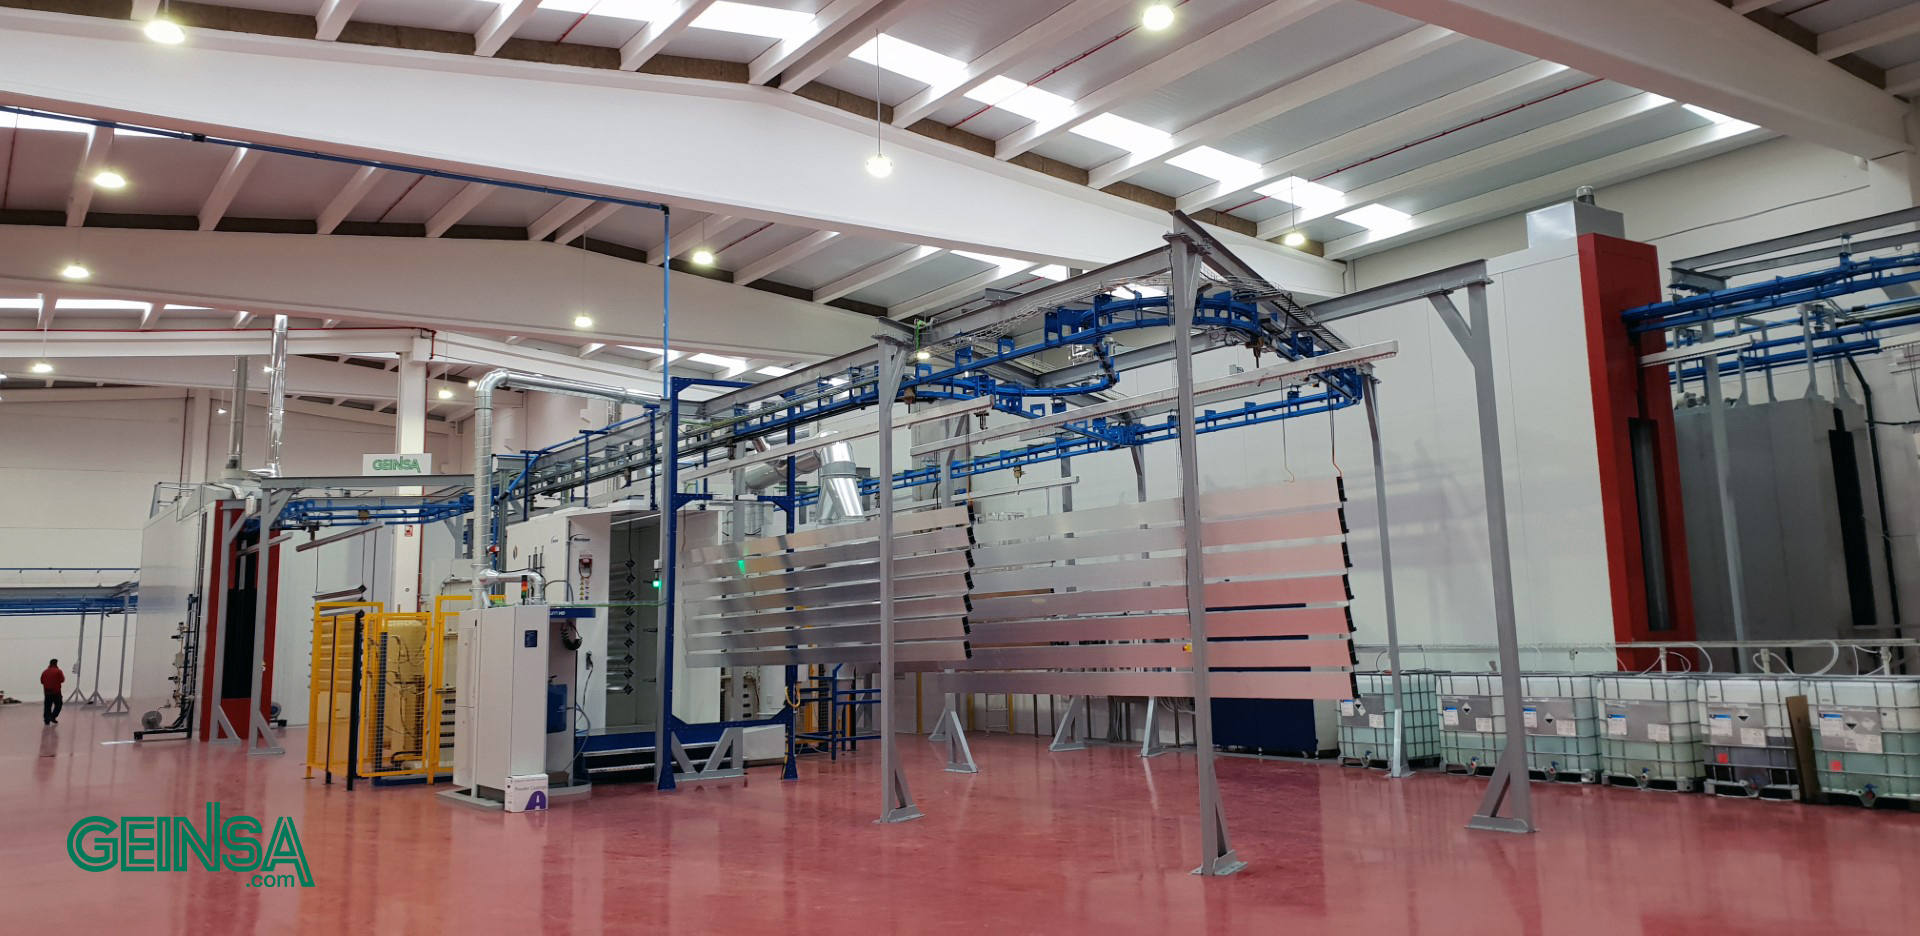
LeciTrailer a toujours misé sur la qualité et l’amélioration continue. Dans le cadre de cet engagement, et afin d’accroître sa capacité de production, l’entreprise fait confiance à GEINSA depuis sa création pour l’installation de cabines de peinture dans ses usines de Saragosse, Valence, Madrid, Séville, Barcelone et Lyon. Mais son investissement le plus important reste sans conteste la construction de la plus grande installation de cataphorèse d’Europe sur son site de Saragosse. GEINSA a conçu, fabriqué et assemblé cette ligne de cataphorèse complexe et automatisée.
Le succès de cette installation est dû à l’excellence de l’ingénierie de GEINSA et à l’étroite collaboration entre toutes les entreprises participantes, grâce à l’utilisation de ressources technologiques de pointe. La qualité des pièces finies et la capacité de production en témoignent.
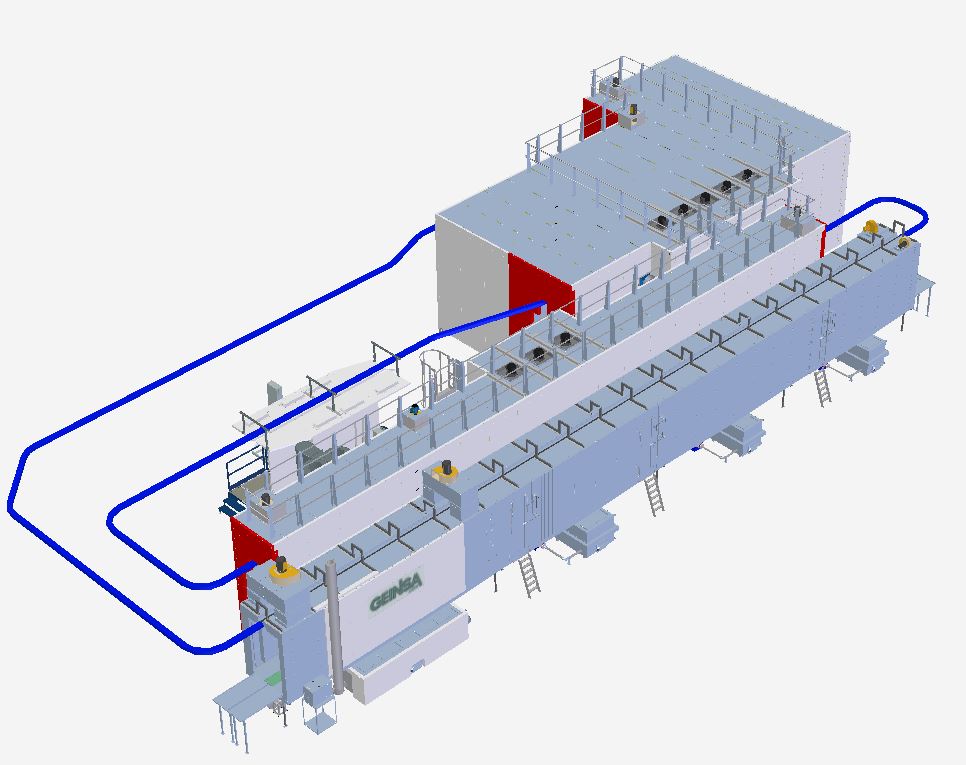
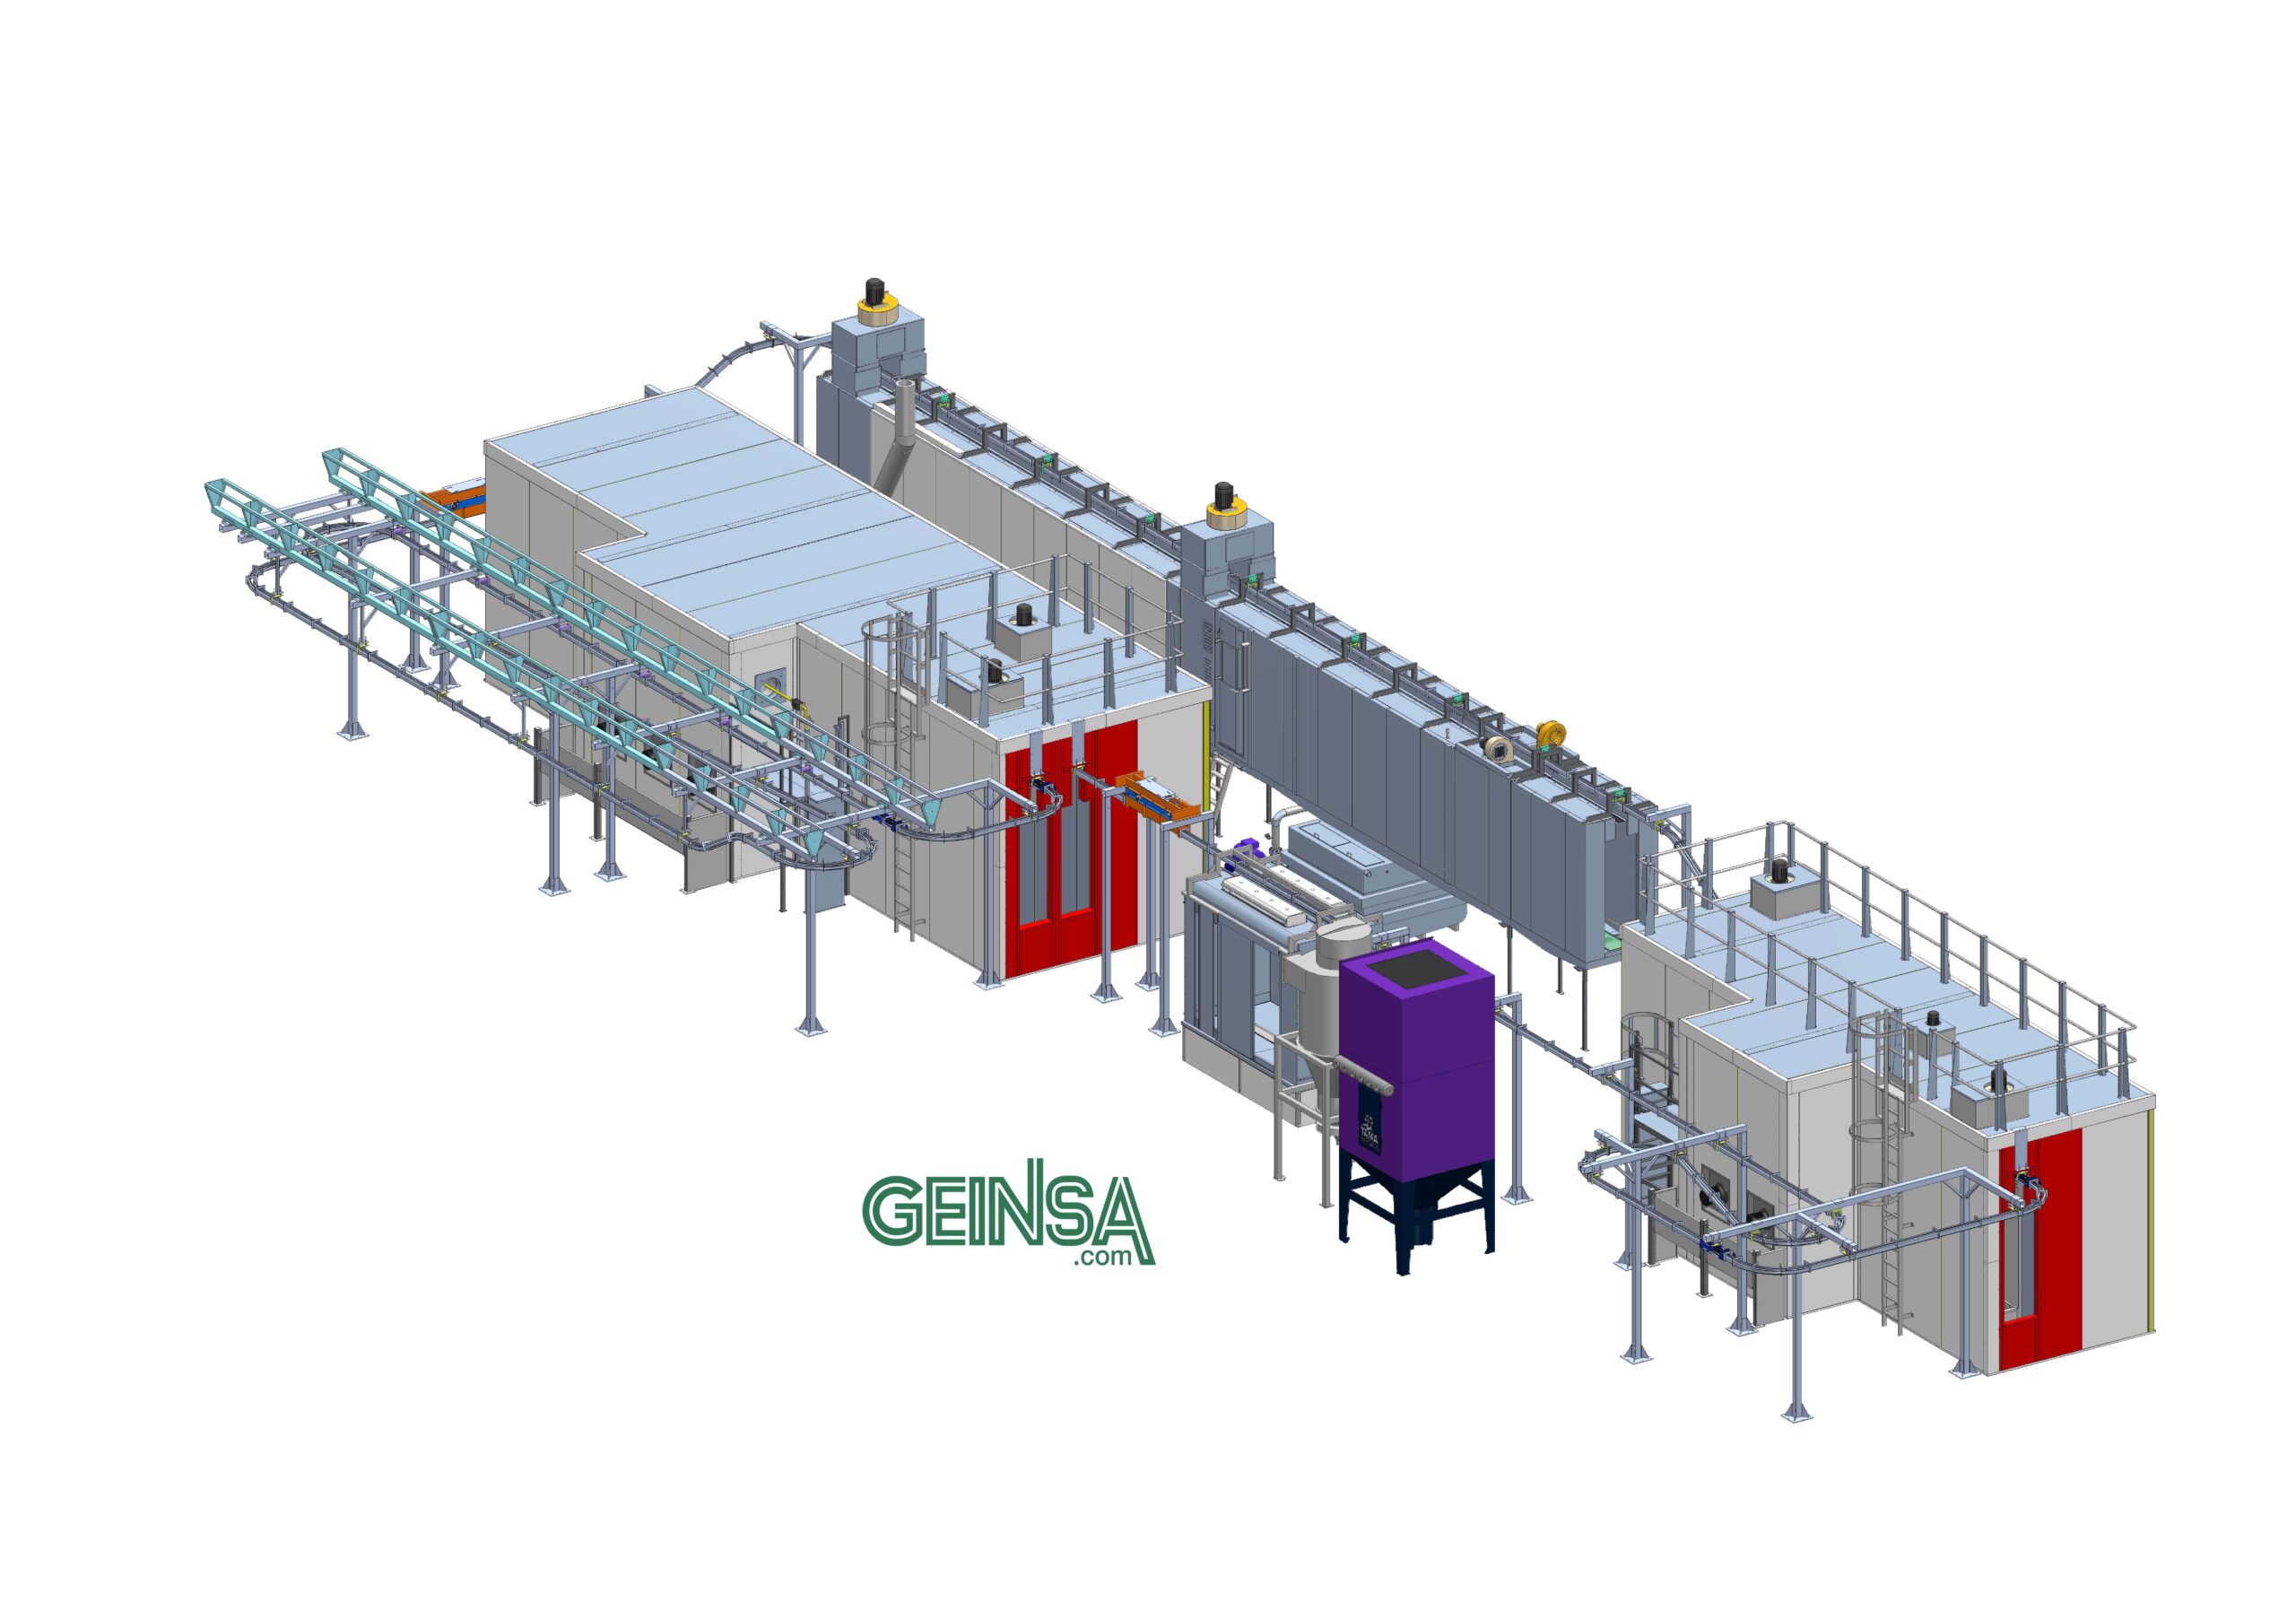
L’installation de traitement nanotechnologique et de peinture KTL, conçue et assemblée par GEINSA, comprend :
– Une grenailleuse, un tourneur manuel et un souffleur.
– Une zone de traitement de surface et de peinture KTL.
– Une zone de préchauffage, de réticulation et de refroidissement.
– Une cabine de peinture liquide et un four de cuisson.
– Une salle de contrôle.
Grenaillage et basculement : Une fois le soudage terminé, la pièce est grenaillée afin d’éliminer les résidus de matière de sa surface. Elle est ensuite fixée à un dispositif de basculement hydraulique pour que la grenaille soit libérée par gravité. À l’aide d’une plateforme hydraulique, la pièce est suspendue aux châssis supportant le convoyeur et préparée pour le traitement de surface.
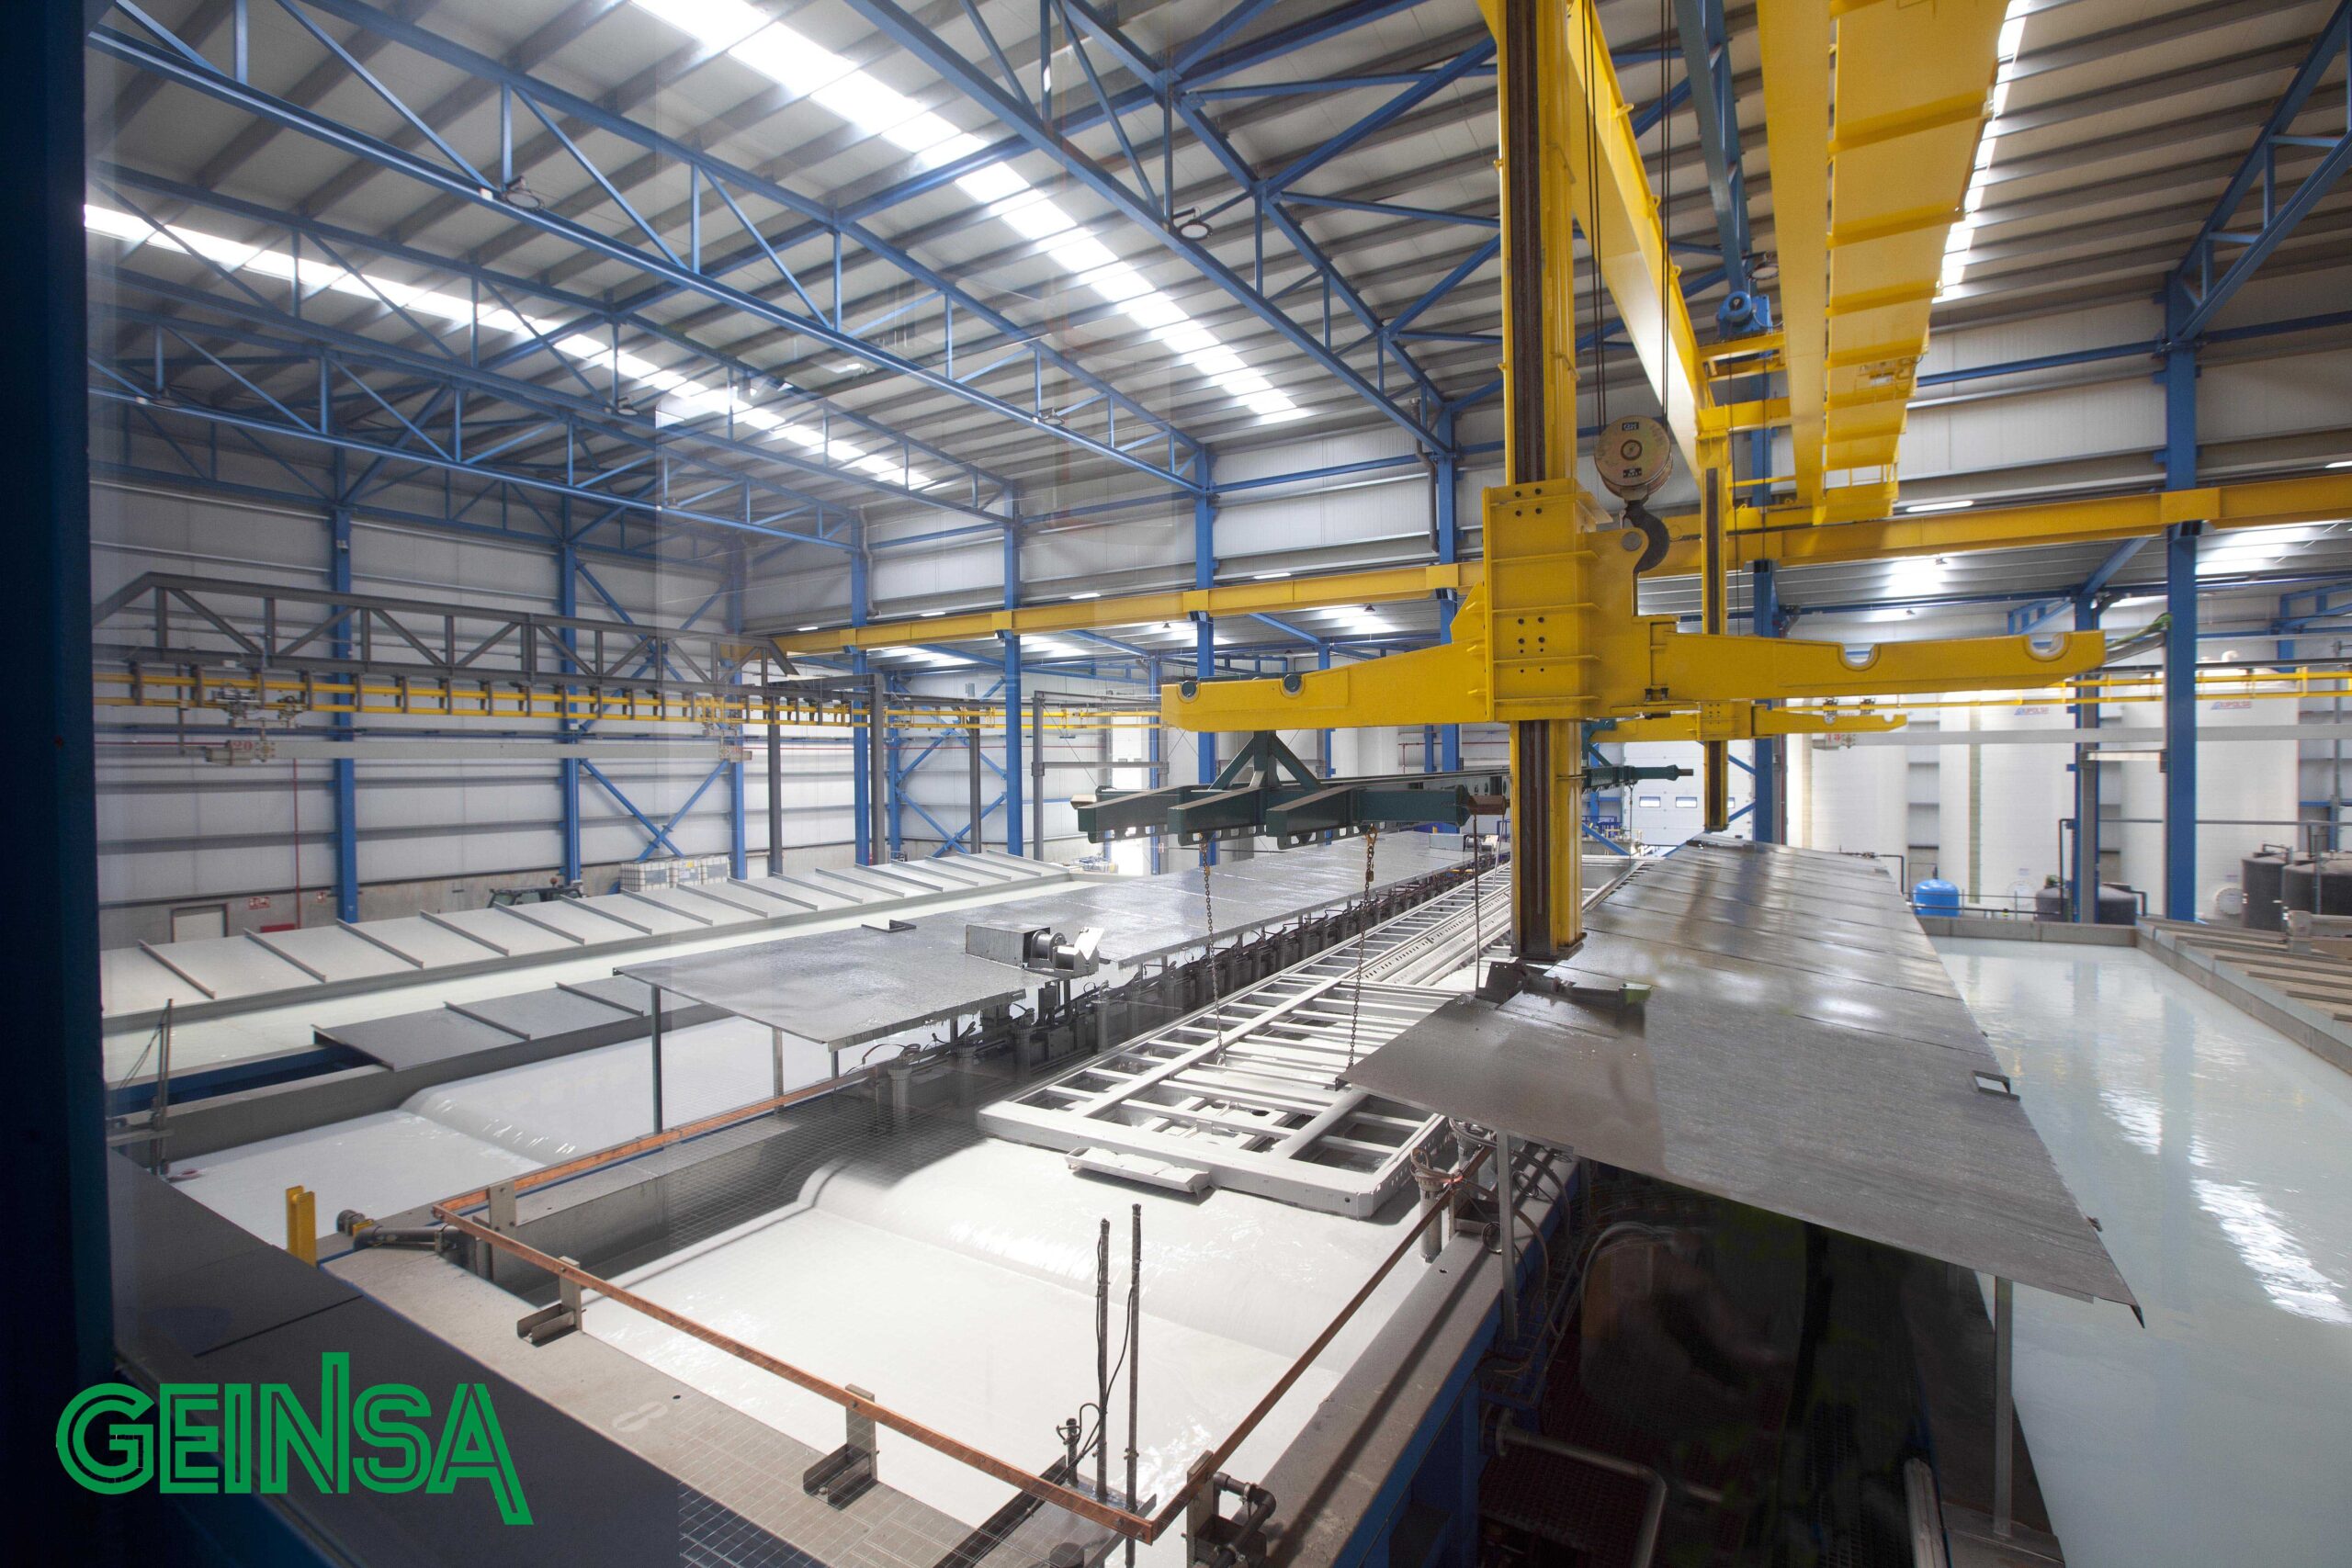
Traitement de surface par nanotechnologie et peinture KTL : L’élément principal de l’installation est constitué de 10 cuves, chacune mesurant plus de 4 mètres de haut et 17 mètres de long, dans lesquelles les pièces sont immergées pour recevoir des bains actifs, un lavage, puis un traitement de galvanoplastie.
L’installation dispose d’une chaufferie pour la production d’eau chaude.
Chaque bain est chauffé par des échangeurs de chaleur à plaques à une température comprise entre 35 et 50 °C.
On utilise de l’eau à faible conductivité, produite par une unité d’osmose inverse conçue pour des conductivités inférieures à 5 µS.
L’installation dispose de sa propre station d’épuration physico-chimique pour réduire et contrôler automatiquement les rejets.
Le premier bac de pré-dégraissage par pulvérisation est équipé d’un filtre magnétique utilisant un matériau performant à base de terres rares pour améliorer la qualité, l’efficacité et les performances des procédés de finition. Cette unité entièrement automatisée et autonettoyante élimine efficacement les résidus ferriques, garantissant la propreté du fluide et optimisant la consommation d’eau de 100 % grâce à un système de filtration et de nettoyage par bande.
Le procédé de cataphorèse est réalisé en connectant la pièce à usiner à la borne négative d’un redresseur et la borne positive aux cellules de dialyse situées sur le pourtour du bac. Ceci permet l’électrodéposition de la peinture sur la pièce. Cette technique offre des caractéristiques uniques permettant un revêtement homogène et une qualité de finition inégalée.
La température du bain de peinture est régulée par un échangeur de chaleur/refroidisseur à plaques. Le lavage de la peinture KTL est effectué dans deux bacs d’ultrafiltration successifs.
Dans toute la zone de traitement et de peinture, un système de pont roulant automatisé permet de déplacer des pièces pesant jusqu’à 5 tonnes.
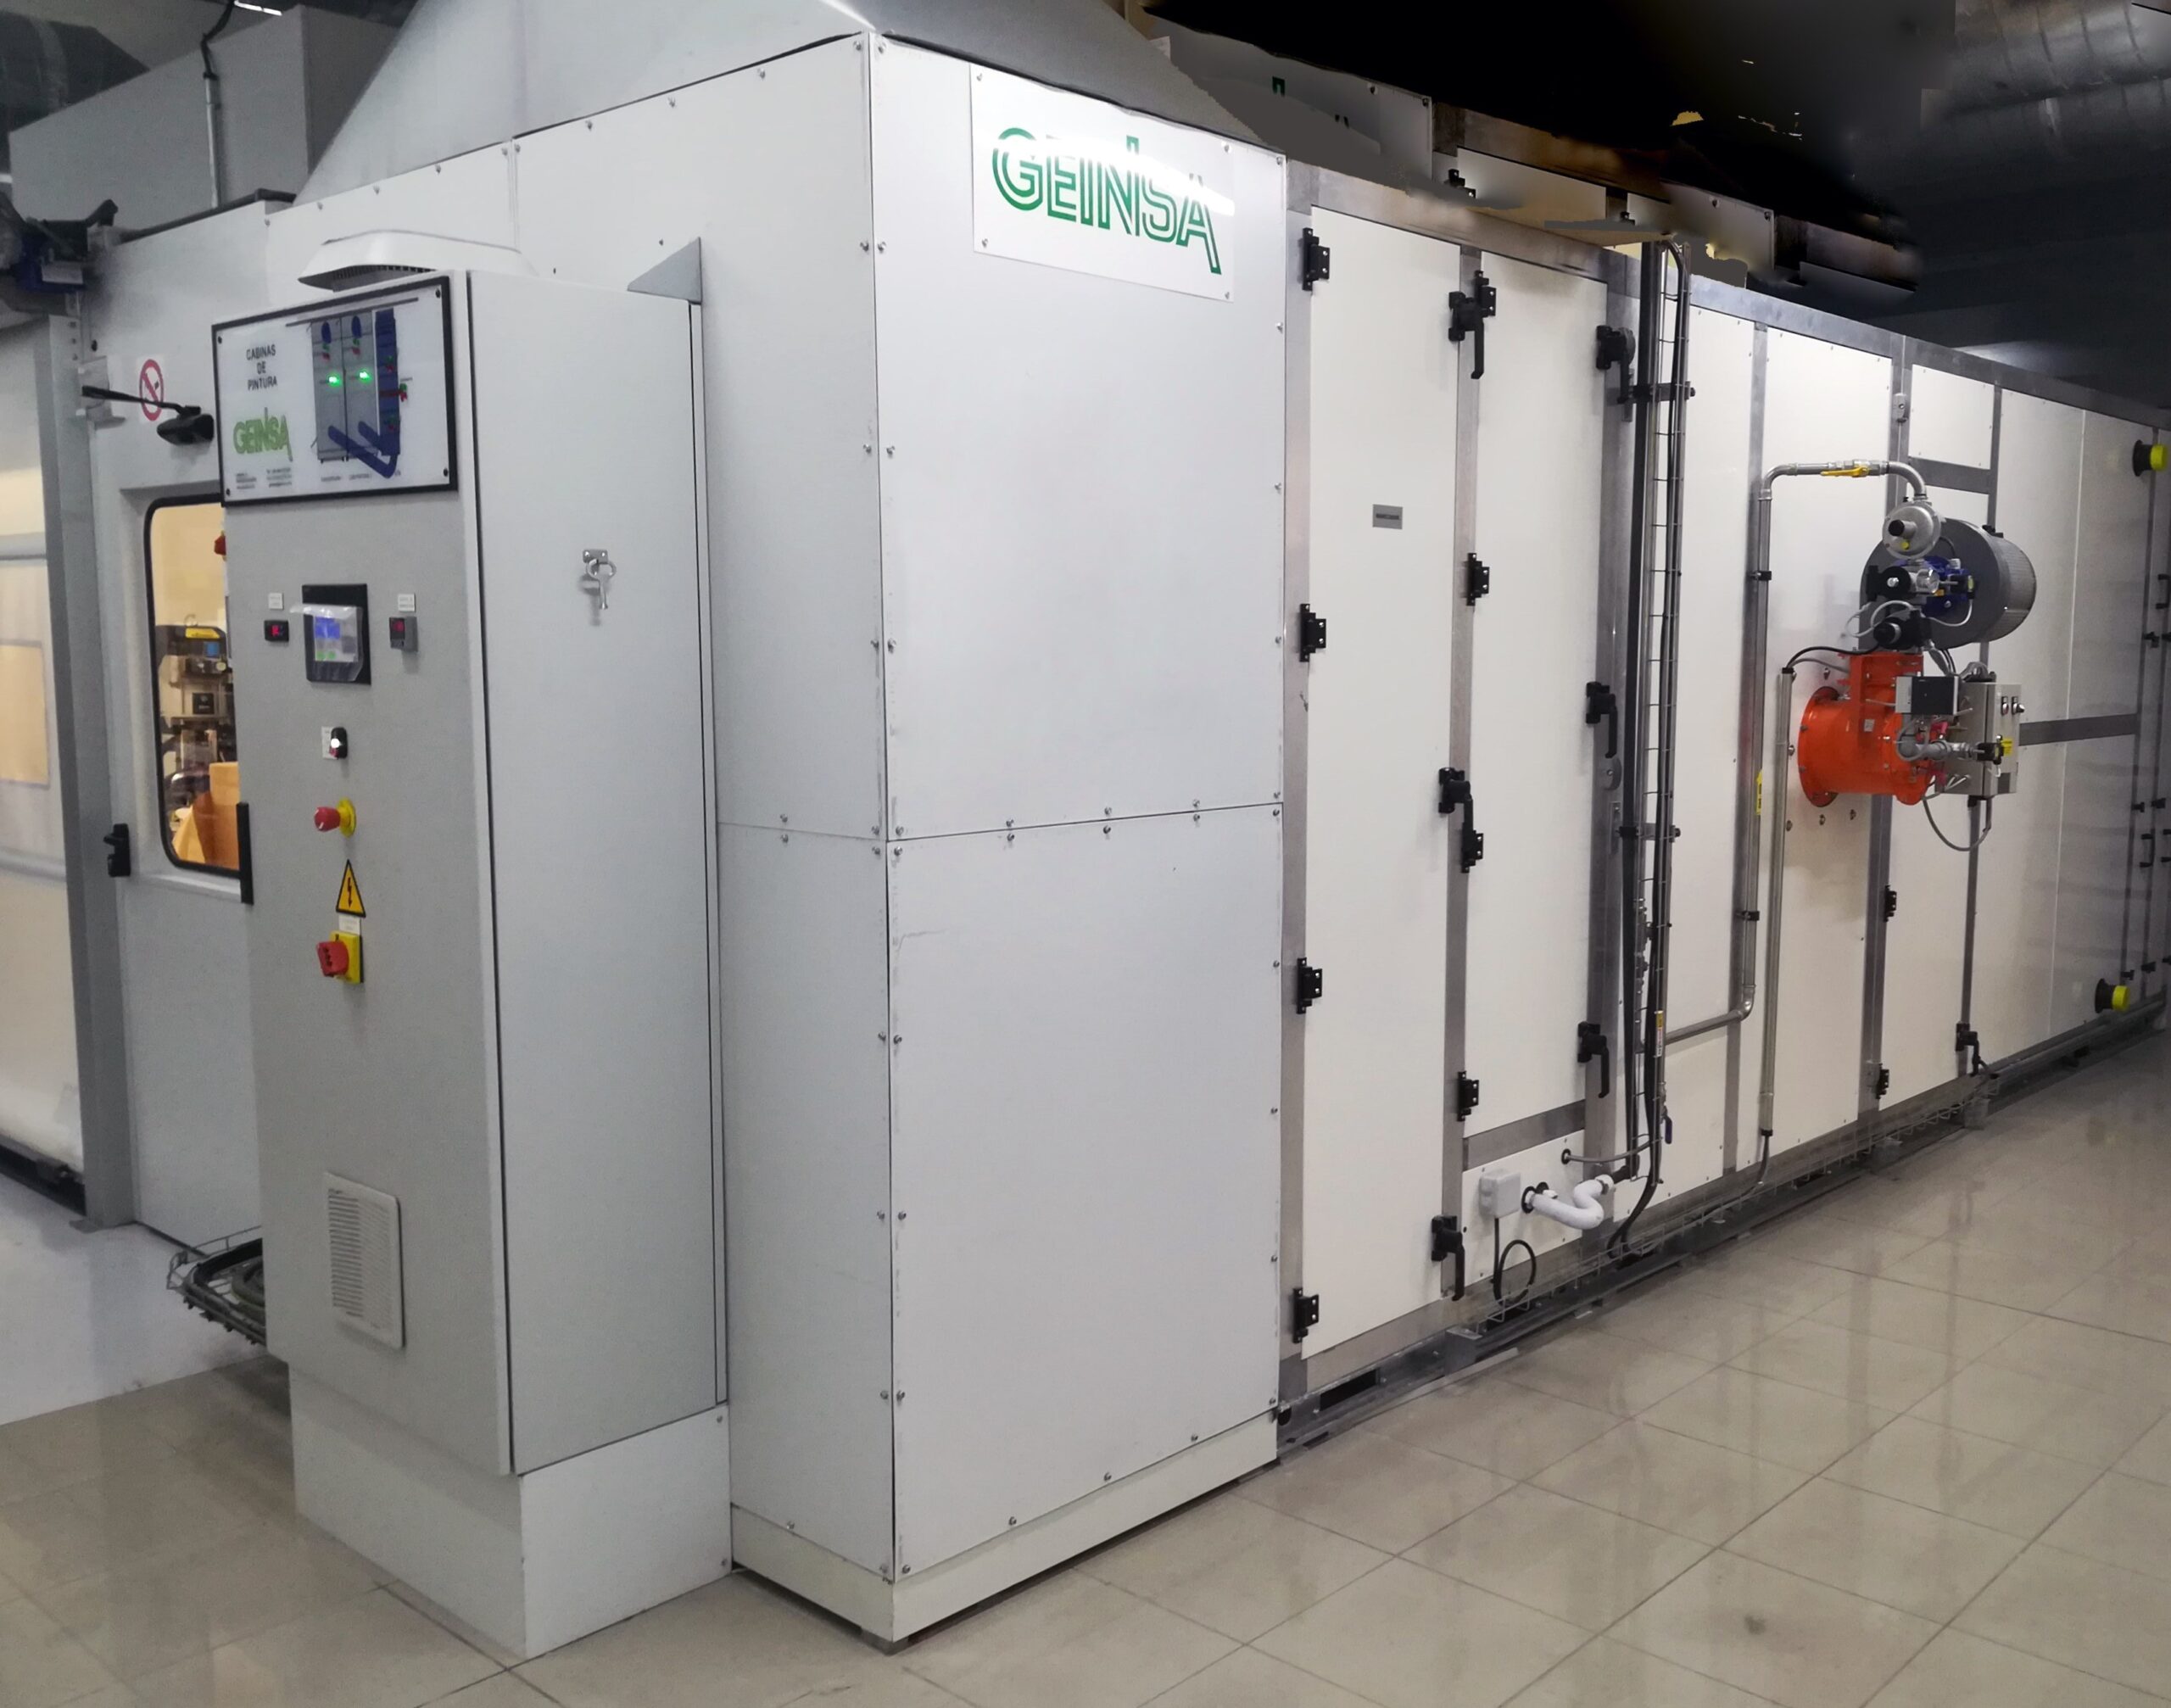
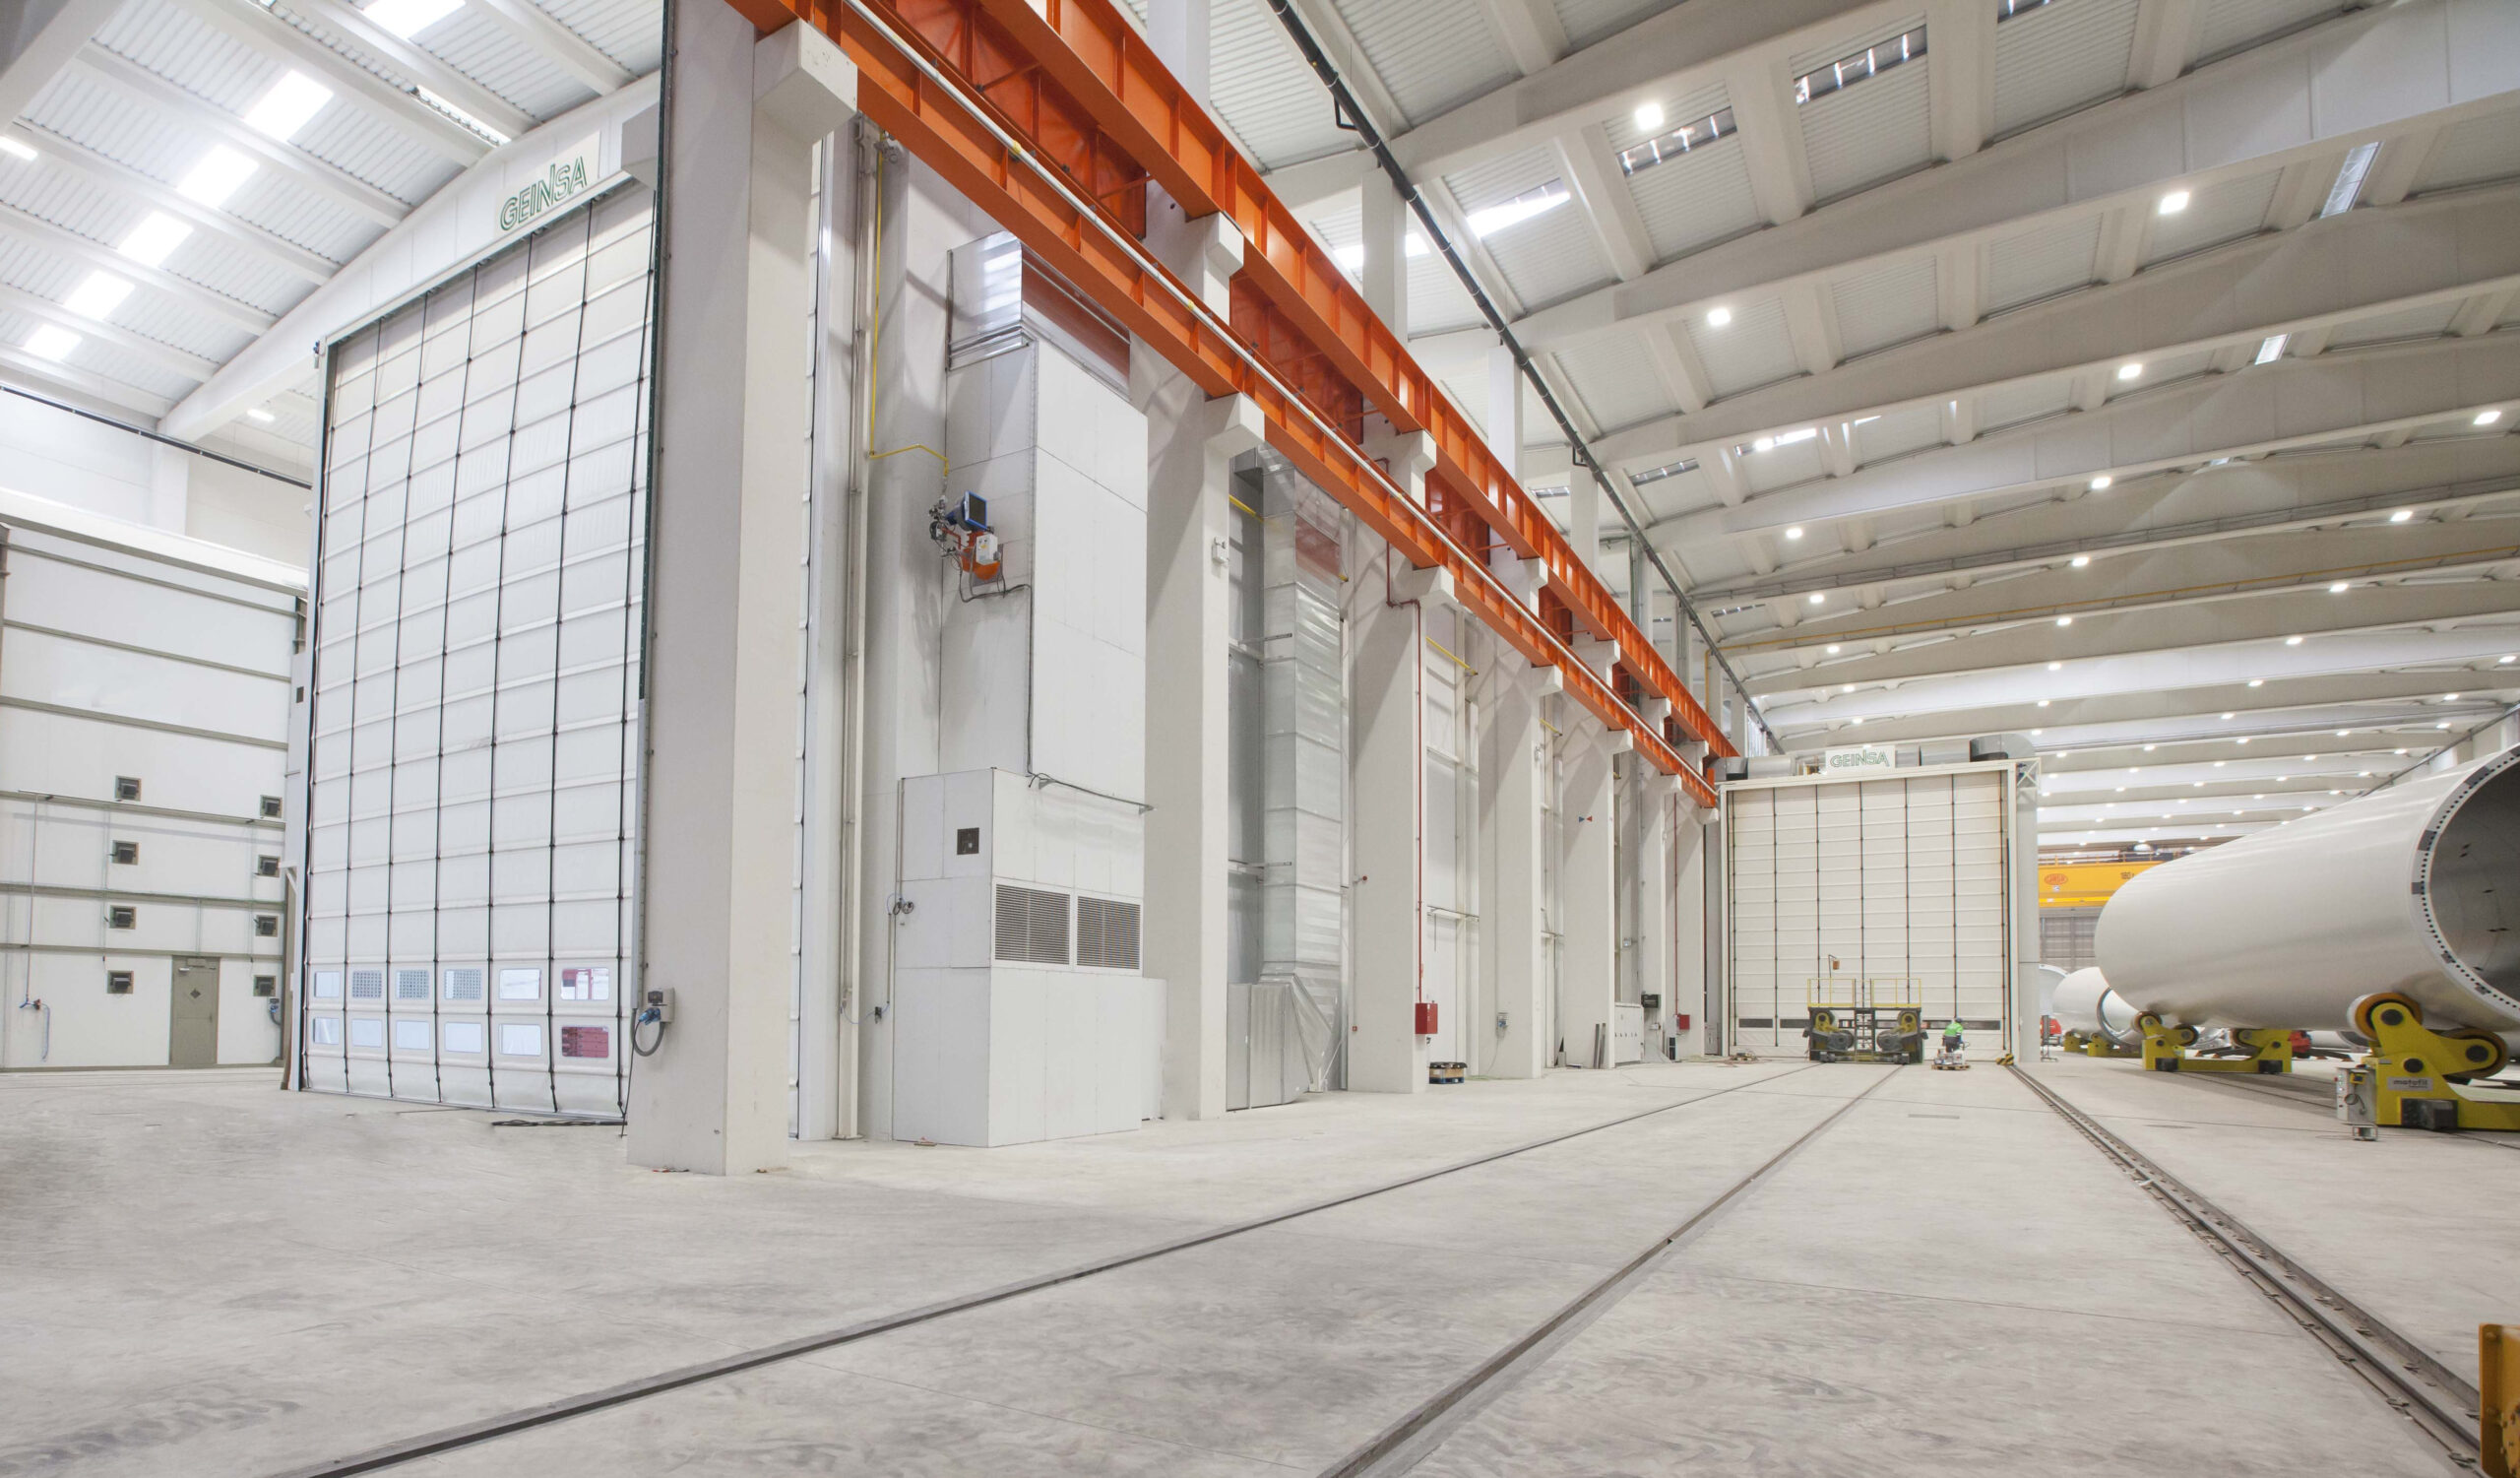
Réticulation et refroidissement : Après l’électrodéposition de la peinture, la pièce est placée dans un four de préchauffage, puis dans un four de réticulation. Compte tenu de sa masse importante, le préchauffage est nécessaire pour réduire l’écart de température avant d’atteindre la température de réticulation. L’étape suivante consiste en un refroidissement dans une chambre à ventilation forcée extérieure, ce qui réduit le temps de refroidissement et utilise la chaleur dégagée par la pièce pour divers procédés.
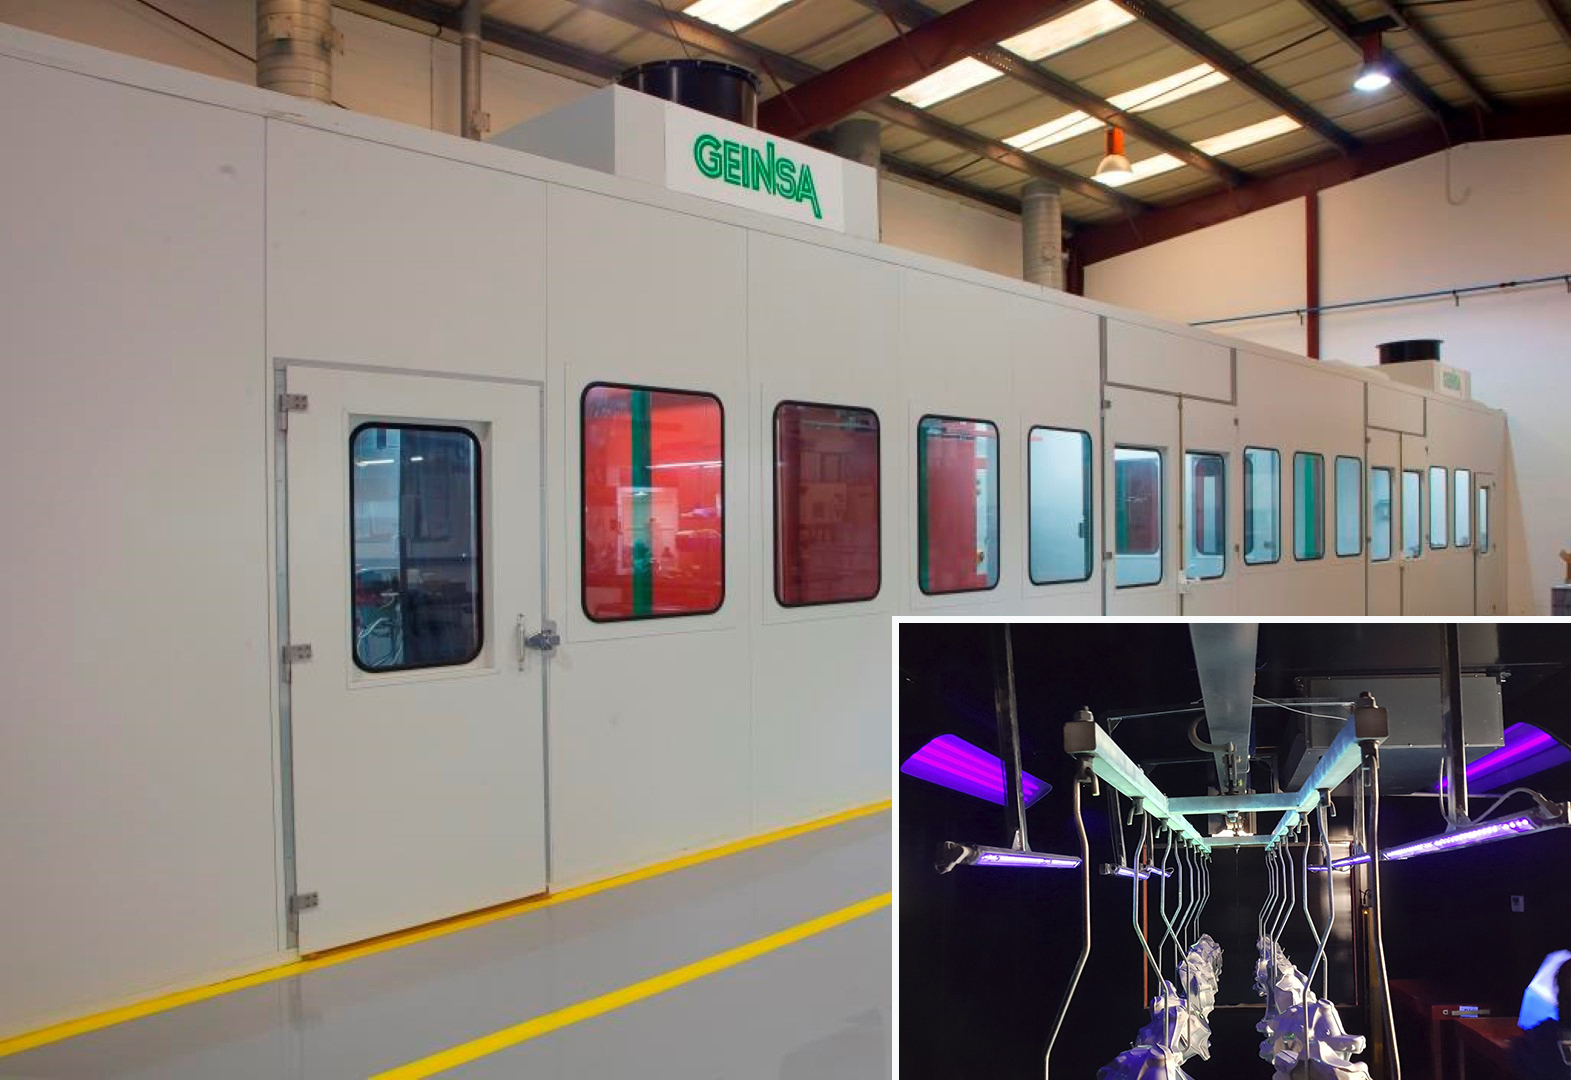
Cabine de peinture et four de polymérisation : Lors de cette dernière étape, la peinture liquide est appliquée et polymérisée dans un four. La cabine est équipée de deux plateformes mobiles sur trois axes afin de faciliter l’accès à toutes les surfaces de la pièce.
Salle de gestion : L’installation comprend une salle de gestion permettant de contrôler et de visualiser tous les éléments via quatre écrans, dont un de 75 pouces, et huit caméras de vidéosurveillance. Ce système offre une solution performante et fiable pour la surveillance et la gestion simultanées d’un grand volume d’informations. Cette salle de gestion permet un service en temps réel et facilite les échanges et les pistes d’amélioration.
La disponibilité en ligne de toutes les données d’installation dans la salle de contrôle permet la traçabilité de chaque élément traité au sein de l’installation, ainsi que la conservation d’un historique de tous les paramètres de fonctionnement de la ligne. Ceci permet des requêtes complètes ou partielles sur chaque assemblage ou sous-assemblage de l’installation.
Voici quelques caractéristiques clés de cette installation :
– Traitement nanotechnologique permettant un fonctionnement à basse température dans les cuves ;
– Système d’eau déminéralisée/osmosée à haute capacité garantissant une très faible conductivité ;
– Application d’une peinture cataphorétique hydrosoluble ;
– Système de transport par grue programmé et automatisé ;
– Four de préchauffage à basse température pour chauffer la masse des pièces, réduisant ainsi le temps de réticulation et générant des économies d’énergie ;
– Récupération de la chaleur des pièces pour d’autres procédés ;
– Utilisation plus efficace et durable du gaz naturel liquéfié.
En conclusion, on peut affirmer que la nouvelle installation a permis à LECITRAILER d’accroître sa productivité, d’obtenir une finition de haute performance, d’améliorer le contrôle de la consommation d’énergie et d’optimiser la maintenance prédictive, dépassant ainsi les attentes initiales lors de la phase de développement du projet.